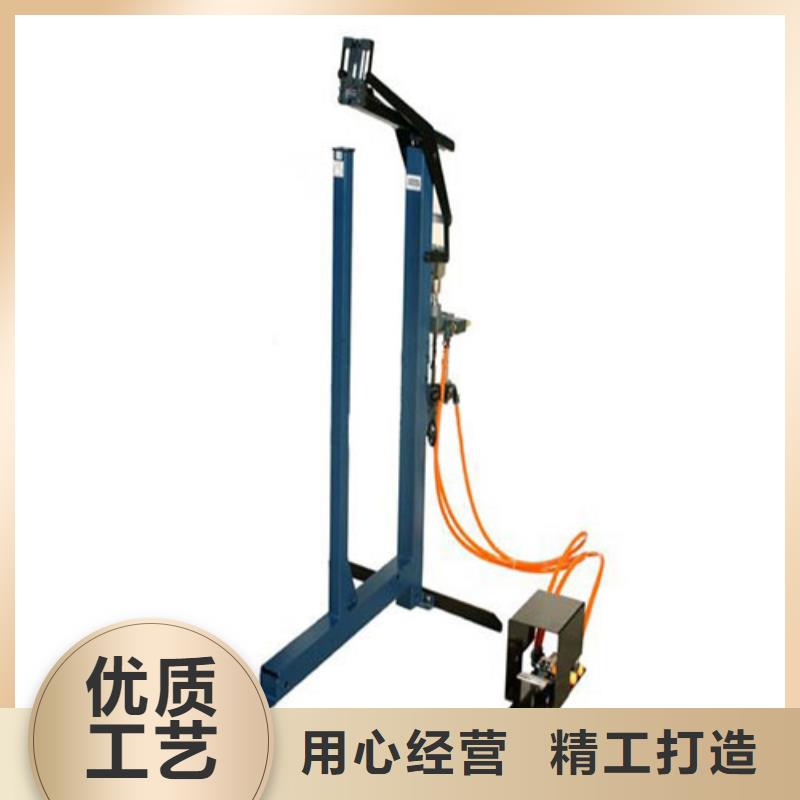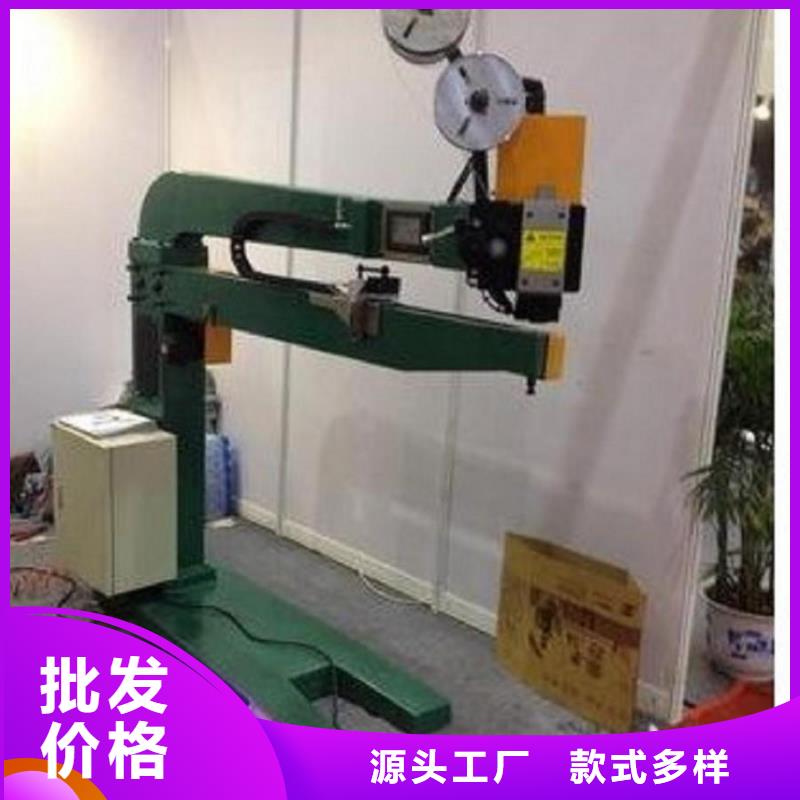

以下是:青海省玉树市钉箱机制造厂_依利达包装器材有限公司的产品参数
产品参数 产品价格 电议 发货期限 电议 供货总量 电议 运费说明 电议 品名 钉箱机 产地 广东 厂家 依利达ELIDA 范围 钉箱机制造厂_依利达包装器材有限公司供应范围覆盖青海省、西宁市、海东市、海北市、海南市、海西市、玉树市、果洛市、黄南市等区域。 【依利达】业务覆盖多领域场景,主营果洛热收缩包装机工厂现货供应、海东热收缩包装机细节决定品质、海西热收缩包装机厂家直销值得选择、海南热收缩包装机好产品好服务、黄南热收缩包装机价格实惠等产品服务。钉箱机制造厂_依利达包装器材有限公司,依利达包装器材(玉树市分公司)为您提供钉箱机制造厂_依利达包装器材有限公司,联系人:陆经理,电话:【18762195566】。 青海省,玉树藏族自治州 玉树藏族自治州(藏语名:ཡུལ་ཤུལ་བོད་རིགས་རང་སྐྱོང་ཁུལ།),首府驻玉树市,是青海的8个地级行政区之一,藏语意为“遗址”,是青海省个、中国第二个成立的少数民族自治州;地势南北高、中间低,西高东低;属典型的高寒性气候。全州总面积26.7万平方千米,下辖1市、5县。根据第七次人口普查数据,截至2020年11月1日零时,玉树藏族自治州市常住人口为425199人。
想知道钉箱机制造厂_依利达包装器材有限公司产品有多棒?看视频就够了,它比千言万语都更有说服力!以下是:青海玉树钉箱机制造厂_依利达包装器材有限公司的图文介绍青海玉树依利达包装器材有限公司经过几年的风雨历程和艰苦创业,由小到大,由弱到强,以质量求生存,靠诚信广交朋友,重视技术进步,大力开发新 热收缩包装机产品,形成了具有自我经营特色的系列产品和品牌优势。
公司产品销售全国二十多个省(市)自治区,无论是现在还是将来,我们都将以的 热收缩包装机服务赢得大家的信任,我们将始终保持着“品质优越、诚信为本”的理念,以先进的管理理念,科学系统的管理方法,灵活的机制,不断创新,与时俱进,继续为大家提供高质服务,青海玉树依利达包装器材有限公司热忱欢迎大家光临指导。
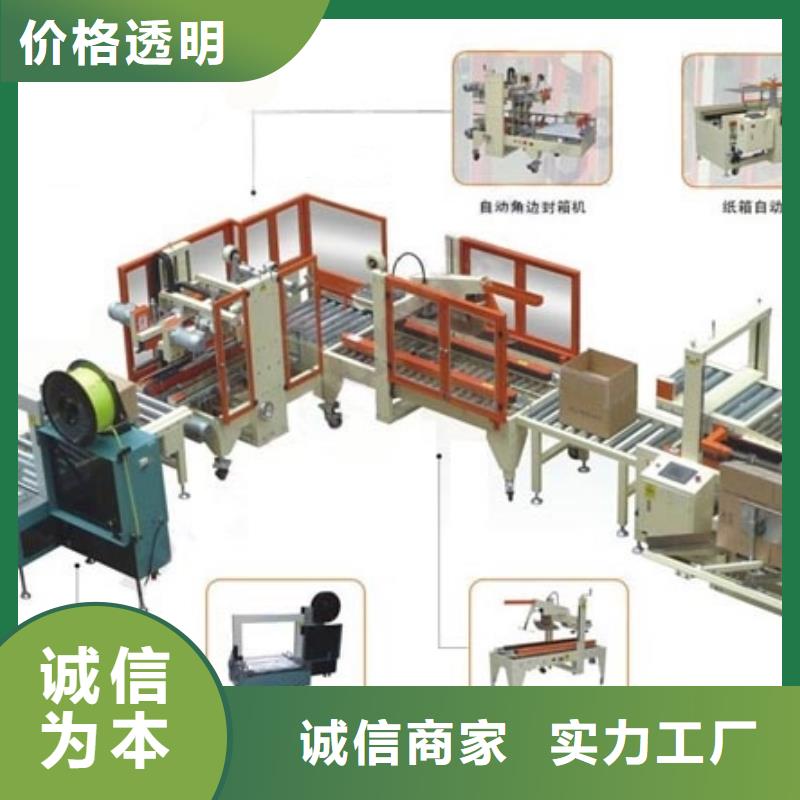
钉箱机是纸箱的后道加工的程序之一,一直以来深受广阔厂家和买家的喜爱,那么首要我们了解钉箱机的出产工艺吗,知道钉箱机是怎样进行操作的。 下面小编来为我们具体的介绍介绍钉箱机的出产工艺。
在订合部放入一张纸板由技能工依据纸板厚度,设定订合压力,依据纸板长、厚度调整钉箱支撑架的宽度;
当纸板厚度过厚,应组织人员将订合处恰当压薄,以便订合时不再将面纸压烂;
依据出产通知单要求进行订合,箱钉应沿搭接部分中线钉、偏斜不超越3mm。
钉距均匀,首、尾钉距距上下线20mm,单钉距不大于55mm,双钉距不大于75mm。
工序组长和班长可各取一纸箱,分别对进行首检,核对时将纸箱放在天然光下,首要应留意的事项如下:
钉应订牢、订透、不得有叠钉、缺钉、翘钉、断钉、曲钉、不转角等现象;
订钉箱时两片箱坯应对齐,不得呈现剪刀口;
成箱经折叠后箱休要方正,归纳尺度小于或等于1000mm的纸箱顶面两对角线之差不得大于3mm,单瓦楞纸箱内径归纳误差不大于±2mm,双瓦楞纸箱不大于±4mm,归纳尺度大于1000mm的纸箱顶面两对角线之差不得大于5mm单瓦纸箱内径归纳误差不大于±3mm,双瓦楞纸箱不大于±5mm。
箱角缝隙直径不大于4mm2,并不得有显着的包角,外摇盖离缝或搭接不得大于2mm。
钉箱不得呈现倒头钉现象,阴阳面、种类、标准纷歧致的两片箱坯不得错订在一同
综上所述,想必我们现在应该理解了钉箱机的操作流程和出产工艺了吧,期望对我们有所协助。
说起钉箱机相信大家都不陌生,而它的种类也有很多种,那么,半自动钉箱机要怎样合理安装呢?下面是小编带来关于它的内容,希望能让大家有所收获!
安装要求半自动钉箱机主要包括以下内容。在使用新的钉箱机购买,你首先阅读设备手册,了解基本的结构,性能和设备的操作使用方法,避免使用盲目性。 钉箱,箱盖根据调整主挡板和右挡板的位置,和钉头位下。 调整时,应注意右挡板不紧,并应根据纸板能容易地插入和提取。当机器被调整,可以触摸屏电脑的设置:原纸箱高度=高40mm,纸箱,纸箱钉数设定距离,将强化指甲,单,双选择和一系列的设置,才可以钉箱。
经了解,和钉箱机下安装要求的分类,我们可以进一步了解维护钉箱机应注意哪些问题。 注意同时钉箱机的正确使用,要注意正确的机器的保养和维护,这是提高生产效率和钉箱质量的关键环节,不容忽视。
■钉箱机的关键是钉车以及钉头的质量。钉头采用特殊钢材精密研制而成,专利型摆动式成型块,动作轻巧、实在。 基本操作
■钉箱前的准备过程: 根据纸箱的摇盖调整主挡板的位置;调整左右挡板的位置以及上下钉头的位置,要注意左右挡板不能夹的太紧,应保证纸板插入、拔出顺畅;机械调整完成后进行触摸屏电脑的设定: 纸箱高度=原纸箱高-40mm 纸箱钉数 纸箱钉距 是否要加强钉等设定工作 单片、双片选择 以上工作均设定完毕后,就可以进行钉箱了。
■钉箱的实际过程: 由伺服马达进行纸板的进给,钉车马达带动钉头完成钉箱。钉头电机驱动的并装有离合器及制动器的传动轴在离合器作用下驱动曲柄机构实现钉箱动作,当完成钉动作时,纸板后挡板拾起纸板, 由曲柄机构以步进方式动作带动送纸辊轮转动,达到预定的钉距后停止,立即进行第二钉作。 故障排除
■钉头不打钉 钉头马达不运转,检查电磁阀是否跳脱。 钉头离合器没有动作。 钉头内卡钉,拆开钉头侧盖取出冲头清洁,加润滑油后重新装入。 自动启动开关未启动。 单片、双片选择开关置于单片,纸张送入时不能自动打钉。 上钉头挡板光电感应开关没有动作,调整光电开关感应距离。 感应不到下导轨轴心,造成纸未送入即打钉。
■钉头连续打钉 固态继电器损坏,更换直流固态继电器。 接近感应开关故障。
■钉头定位不准确 检查F3保险丝34-35(AC)。 F9保险丝50-51(DC)。 刹车器线圈电阻线15Ω。
■左右档纸板齿型送纸皮带不运转 荧幕显示伺服异常,关掉电器箱内总电源3分钟在开机即可复归。 检查齿型皮带传动栓槽轴是否可转动,排除故障后,按下荧幕指示复归键即可恢复运转。 伺服马达超电流使用,按下控制箱10Hp电磁开关下方白色塑胶柄,即可恢复。
■左右档纸板送纸皮带于打钉后连续运转 右档板计数光电感应强度太强,调整电眼侧面一字型旋钮,顺时针强度增加,反时针方向转弱。
■纸板送入后档板不打开 档板光电没有感应,应调整感应距离,但不可调太长并避免感应到其他东西。 钉头卡钉,拆开钉头取出碎钉并清洁。
■勾钉不良 送线长度未达36mm,检查送线轮弹簧是否太松或导轨偏移造成送线困难。 送线轮固定螺丝松开,轴心不正齿轮绞合歪斜。 钉线不符合本机规格。 钉头底模与冲头位置不正。
■钉距不准确 压力表压力不足2bar。 齿型皮带已磨损,高低不一致。 左右两侧挡板靠的太紧,导致送纸不顺利。
■纸箱成型后上下盖长短不整齐 齿型皮带上下磨损严重,两边皮带间隙太大或不一样。 送纸没有送到挡板处定位,就踩开关打钉。 纸箱压线不够深,纸箱未打钉前对折即歪斜过大。 维护保养 半自动钉箱机的故障率较低,可靠性较高,保养是非常关键的,因此要作好以下工作:
■上钉头冲头每天润滑一次,每30天拆开钉头清洁并加油
今年在青海省玉树市本地购买钉箱机制造厂_依利达包装器材有限公司有了新选择,依利达包装器材(玉树市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的钉箱机制造厂_依利达包装器材有限公司产品。如需购买或咨询,请随时联系我们,联系人:陆经理-【18762195566】,地址:青海省玉树市佛山市禅城区南庄镇商业广场二座。